- 电话:0535-8858025
- 传真:0535-8857485
- 手机:15963530678
- 地址:山东省烟台龙口市海岱工业区

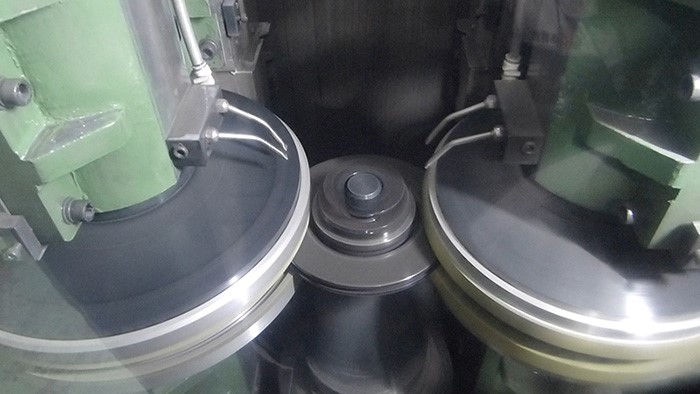 |
激光熔覆刹车盘在制造流程中,激光熔覆层往往存在一定的表面波纹与余量差异,精磨工序承担着修正几何尺寸、降低表面粗糙度以及控制端面跳动的重要任务。由于涂层材料耐磨性强,砂轮在磨削过程中承受着较大的法向力与切向力。龙口市亨嘉智能装备有限公司研发的SMK-LC500激光熔覆刹车盘磨床,通过强化床身抗振设计与双磨头同步加工机制,从容应对超硬涂层磨削考验。
面对激光熔覆刹车盘超硬材料层对加工装备提出的高刚性与高精度要求,龙口市亨嘉智能装备有限公司开发的SMK-LC500激光熔覆刹车盘磨床,在机械结构与数控系统配置上进行了深度优化。整机采用HT300高强度热对称铸铁床身与双立柱结构,热稳定性好、抗振能力强,能够有效吸收高硬度磨削过程中产生的连续振动。
在加工工艺布局上,SMK-LC500采用立式对向双磨头设计,工件装夹于主轴专用定位夹具上,主轴最高转速1500rpm、伺服电机功率22kW。加工时,上下两个磨头同步切入刹车盘双侧摩擦面,在一次装夹下完成双面精密磨削,彻底避免了翻面二次装夹带来的定位偏差,单件加工节拍≤90秒。上下磨头各自配置22kW大功率伺服电机与Ø430mm专用砂轮,磨削行程120mm,动力储备充足。
为提升微米级精度控制能力,设备各直线轴均配备重载滚柱直线导轨与精密滚珠丝杠,重复定位精度可达0.005mm,主轴轴端跳动仅为0.005mm。结合智能扭矩自感知与自动进给控制技术,机床能够实时监测磨削负载变化并平滑调节进给,使成品刹车盘端面跳动≤0.025mm、厚薄差(DTV)≤0.005mm。设备标配全防护结构与磁刮板排屑机(配铁屑车),并支持凯恩帝双通道、发那科、西门子、新代等多种控制系统选配。